06/08/2026
La soldadura es un proceso fundamental en la industria moderna, permitiendo la unión de piezas metálicas para crear estructuras complejas y funcionales. Sin embargo, la calidad de una unión soldada no solo depende de la habilidad del soldador, sino también de una profunda comprensión metalúrgica de los materiales involucrados. Cuando se trata de unir metales de la misma composición química, el desafío suele ser menor si se siguen los procedimientos adecuados. Pero, ¿qué sucede cuando necesitamos soldar dos metales con propiedades y composiciones químicas radicalmente diferentes? Aquí es donde la tarea se vuelve considerablemente más compleja y requiere de herramientas y conocimientos específicos para asegurar una unión dúctil, resistente y libre de defectos. Este es el campo de la soldabilidad de aceros bimetálicos, un arte y una ciencia que demanda precisión y un análisis exhaustivo.

La soldabilidad de dos metales distintos, ya sean aceros al carbono, aceros inoxidables, aleaciones de níquel, o aleaciones de cromo-níquel, depende intrínsecamente de su capacidad para formar un metal de soldadura y dos zonas afectadas térmicamente (ZAT) que posean excelentes características mecánicas. Es decir, buscamos que sean dúctiles y resistentes. El factor más crítico en este proceso es conocer la composición química de cada metal. Esta información es la clave para analizar si existe una compatibilidad metalúrgica que pueda generar una unión de calidad superior y duradera. Sin este conocimiento, nos adentramos en un terreno de incertidumbre que puede llevar a fallas catastróficas en la aplicación final.
- El Desafío de la Soldadura de Metales Disímiles
- Comprendiendo la Dilución en la Soldadura
- El Diagrama de Schaeffler: Su Guía Metalúrgica
- Predicción de Defectos en el Cordón de Soldadura
- Determinando la Estructura Final del Cordón de Soldadura
- ¿Qué son los electrodos de soldadura de acero al carbono a acero inoxidable?
- Preguntas Frecuentes (FAQ)
- ¿Por qué es tan importante el diagrama de Schaeffler en la soldadura de metales disímiles?
- ¿Qué significa el término "dilución" en el contexto de la soldadura?
- ¿Cómo se pueden evitar los defectos en la soldadura de metales disímiles si el punto cae en una zona de riesgo?
- ¿Puedo soldar cualquier acero al carbono con cualquier acero inoxidable?
- Conclusión
El Desafío de la Soldadura de Metales Disímiles
El problema principal surge cuando los metales a unir poseen una diferente composición química. El ejemplo más común y representativo es la unión de aceros al carbono con aceros inoxidables. A este tipo de unión se le conoce formalmente como soldabilidad de aceros bimetálicos o soldadura de metales disímiles. Pero es importante destacar que esta problemática no se limita únicamente a los aceros. Puede presentarse en una vasta gama de materiales, incluyendo aleaciones de níquel, aleaciones de cromo-níquel, y otras combinaciones exóticas que demandan soluciones ingenieriles precisas.
Para que el proceso de unión se realice con las mejores características posibles, es indispensable seguir un procedimiento específico, meticulosamente adaptado a cada material. Esto implica, en primer lugar, una revisión exhaustiva de la composición química de cada metal que se va a unir. Una vez obtenida esta información vital, se deben utilizar herramientas analíticas avanzadas, como las fórmulas de Carbono Equivalente, Níquel Equivalente y Cromo Equivalente, y de manera crucial, diagramas de fase como el de Schaeffler. Estas herramientas no son meros complementos; son esenciales para seleccionar de manera adecuada el material de aporte, garantizando que la unión de los materiales base se realice de la forma más óptima y segura posible, minimizando el riesgo de defectos.
Comprendiendo la Dilución en la Soldadura
Para la correcta determinación del proceso de soldadura y, consecuentemente, la selección del material de aporte, es fundamental comprender el concepto de dilución. La dilución se entiende como el porcentaje de material de aporte que se fusiona e integra con el metal base durante el proceso de soldadura. Este porcentaje es crítico porque afecta directamente la composición química final del cordón de soldadura, que será una mezcla del metal base y el material de aporte. Diferentes procesos de soldadura presentan distintos coeficientes de dilución, lo cual debe ser considerado cuidadosamente.
Porcentajes de Dilución Típicos por Proceso de Soldadura
| PROCESO DE SOLDADURA | COEFICIENTE DE DILUCIÓN |
|---|---|
| SMAW (Soldadura por Arco Manual con Electrodo Revestido) | 20% - 30% |
| SAW (Soldadura por Arco Sumergido) | 25% - 50% |
| MIG Corto Circuito | 15% - 30% |
| MIG Spray | 25% - 50% |
| TIG (Soldadura TIG) | 20% - 40% |
| TIG Sin Aporte | 100% |
Conocer estos rangos de dilución es vital, ya que influirán directamente en la composición final del cordón de soldadura. Una dilución alta significa que el metal base tiene una mayor influencia en la composición del cordón, mientras que una dilución baja implica que el material de aporte predomina. Este equilibrio es crucial para predecir la microestructura y las propiedades mecánicas de la unión.
El Diagrama de Schaeffler: Su Guía Metalúrgica
El diagrama de Schaeffler es una herramienta gráfica de valor incalculable para los ingenieros y técnicos de soldadura. Permite determinar la microestructura esperada de un metal de soldadura y, lo que es aún más importante, predecir si un electrodo, alambre o material de aporte es compatible con el metal base que se desea soldar. Para entender su funcionamiento, es esencial recordar que los aceros inoxidables son aleaciones de hierro y carbono, al igual que otros aceros, pero con la adición clave de cromo, generalmente en un porcentaje superior al 12%. Es este cromo el que les confiere la notable propiedad de ser inoxidables. Además, pueden contener otros elementos de aleación que les otorgan propiedades adicionales, como la resistencia a temperaturas criogénicas (bajo cero).
La utilidad principal del diagrama de Schaeffler radica en su capacidad para predecir el tipo de estructura que se formará en el cordón de soldadura. Si se observa la conformación del diagrama, en el eje X (horizontal) se representa el valor del Cromo Equivalente (Creq), mientras que en el eje Y (vertical) se muestra el valor del Níquel Equivalente (Nieq). Estos valores son calculados a partir de la composición química del acero.
Cálculo del Cromo Equivalente (Creq) y Níquel Equivalente (Nieq)
Tanto el Cromo Equivalente (Creq) como el Níquel Equivalente (Nieq) de un determinado acero inoxidable se calculan utilizando las siguientes ecuaciones, en las que se debe introducir la composición química porcentual de los elementos presentes en el acero:
Creq = %Cr + %Mo + 1,5·(%Si) + 0,5·(%Nb)
Nieq = %Ni + 30·(%C) + 0,5·(%Mn)
Ejemplo de Cálculo para un Metal Base
Consideremos un metal base de acero inoxidable tipo AISI 316, con la siguiente composición química:
- C = 0,06%
- Si = 0,6%
- Mn = 1,8%
- Mo = 2%
- Cr = 17%
- Ni = 11,5%
- Nb = 0% (se asume, si no se especifica)
Reemplazando estos valores en las fórmulas respectivas, obtenemos:
Creq = 17 (Cr) + 2 (Mo) + 1,5 * 0,6 (Si) + 0,5 * 0 (Nb) = 17 + 2 + 0,9 + 0 = 19,9 %
Nieq = 11,5 (Ni) + 30 * 0,06 (C) + 0,5 * 1,8 (Mn) = 11,5 + 1,8 + 0,9 = 14,2 %
Si representamos este punto (Creq = 19,9%, Nieq = 14,2%) sobre el diagrama de Schaeffler, se puede observar que se sitúa claramente en la zona correspondiente a la estructura austenítica, con un 0% de estructura ferrítica. Esto nos permite afirmar que se trata de un acero inoxidable puramente austenítico.
Predicción de Defectos en el Cordón de Soldadura
La utilidad principal del diagrama de Schaeffler se manifiesta sobre todo cuando se requiere soldar un acero inoxidable, o una unión de metales disímiles, ya que puede indicar la posibilidad de aparición de defectos graves en el cordón de soldadura. Dichos defectos se representan en el diagrama mediante zonas coloreadas, cada una asociada a un riesgo específico:
- Zona Roja: Indica un alto riesgo de fisuración en caliente, especialmente por encima de los 1250°C. Este tipo de fisuración ocurre durante la solidificación del metal de soldadura.
- Zona Verde: Señala un riesgo de fragilidad, a menudo debido a la formación de la fase sigma, que puede ocurrir entre 500 y 900°C. La fase sigma es una fase intermetálica dura y frágil que reduce drásticamente la ductilidad.
- Zona Azul: Sugiere un riesgo de crecimiento de grano excesivo por encima de los 1150°C. Un crecimiento de grano grande puede disminuir la tenacidad y las propiedades mecánicas del material.
- Zona Violeta: Alerta sobre la posibilidad de fisuración por temple (o fisuración en frío) por debajo de los 400°C. Este tipo de fisuración está relacionada con la formación de fases duras y frágiles, como la martensita, y la presencia de hidrógeno difusible.
Por lo tanto, es fundamental no solo calcular y representar el Cromo Equivalente (Creq) y el Níquel Equivalente (Nieq) del metal base, sino también del material de aporte. Esto se realiza utilizando las mismas ecuaciones, pero introduciendo la composición química del electrodo, alambre o material de aporte que se utilizará en el proceso de soldadura.
Ejemplo de Cálculo para un Material de Aporte
Supongamos que se utiliza un electrodo revestido del tipo 316L con la siguiente composición química:
- C = 0,025%
- Mn = 0,8%
- Si = 0,8%
- Cr = 18,0%
- Ni = 12,0%
- Mo = 2,5%
- Nb = 0% (se asume)
Realizando el cálculo correspondiente para este material de aporte:
Creq = 18 (Cr) + 2,5 (Mo) + 1,5 * 0,8 (Si) + 0,5 * 0 (Nb) = 18 + 2,5 + 1,2 + 0 = 21,7%
Nieq = 12 (Ni) + 30 * 0,025 (C) + 0,5 * 0,8 (Mn) = 12 + 0,75 + 0,4 = 13,15% (redondeamos a 13,2%)
Este punto (Creq = 21,7%, Nieq = 13,2%) se ubica en el diagrama de Schaeffler y, al hacerlo, observamos que se trata de un acero inoxidable austeno-ferrítico, con aproximadamente un 7% de ferrita. La presencia de un porcentaje adecuado de ferrita en los cordones de soldadura austeníticos es a menudo deseable para mitigar el riesgo de fisuración en caliente.
Determinando la Estructura Final del Cordón de Soldadura
La magia del diagrama de Schaeffler para la soldadura de metales disímiles se revela al combinar la información del metal base y el material de aporte. Para predecir la estructura que resultará en el cordón de soldadura, se unen los dos puntos obtenidos sobre el diagrama (el del metal base y el del material de aporte) mediante una recta. El punto resultante, que representa la composición final del cordón de soldadura, se sitúa sobre esta recta. La ubicación exacta de este punto sobre la recta depende de la dilución conseguida en el cordón.
Si, por ejemplo, consideramos una dilución del 30%, el punto del cordón de soldadura se ubicará al 30% de la distancia desde el punto del material de aporte hacia el punto del metal base, o, lo que es lo mismo, al 70% de la distancia desde el punto del metal base hacia el punto del material de aporte. Este cálculo permite visualizar la composición final de la soldadura como una mezcla ponderada de ambos materiales. Cuando la unión es de dos metales diferentes (A y B), y se utiliza un material de aporte (C), se deben calcular los Creq y Nieq de los tres materiales. Luego, se unen los puntos del metal base A y el metal base B mediante una línea, y se sitúa un punto intermedio que representa una "mezcla" teórica de los metales base. Finalmente, se dibuja una línea desde este punto de mezcla de metales base hasta el punto del material de aporte, y el punto final del cordón de soldadura se localiza sobre esta última línea, considerando la dilución. De esta manera, se puede revisar si la zona de la unión a soldar presenta riesgos metalúrgicos.
En el caso de que el punto resultante de la composición del cordón de soldadura se situase sobre una zona coloreada de riesgo en el diagrama, se deben tomar medidas adicionales durante el proceso de soldadura para mitigar o evitar dicho riesgo. Estas medidas pueden incluir:
- Precalentamientos: Aplicar calor a la pieza antes de soldar para reducir la velocidad de enfriamiento y minimizar la formación de fases frágiles.
- Enfriamientos lentos: Controlar la velocidad a la que la soldadura se enfría después de la aplicación del calor para permitir una transformación microestructural más favorable.
- Tratamientos térmicos post-soldadura: Aplicar ciclos de calentamiento y enfriamiento controlados después de la soldadura para aliviar tensiones residuales, mejorar la microestructura y las propiedades mecánicas, o eliminar fases no deseadas.
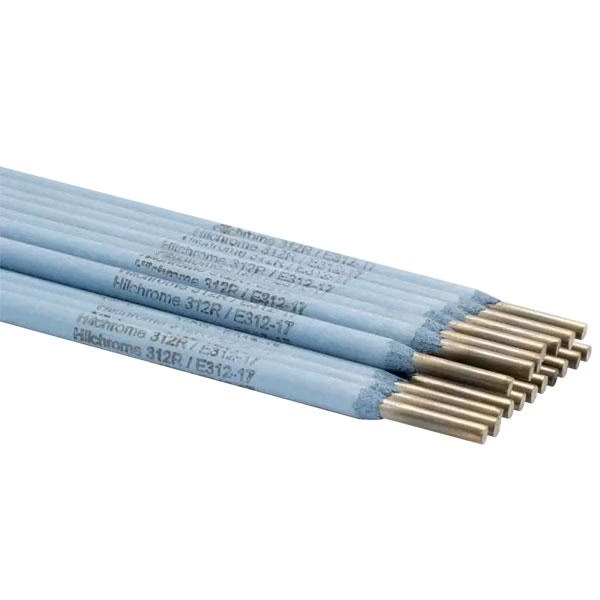
En la gran mayoría de uniones de aceros de bajo carbono con aceros inoxidables austeníticos, es común y altamente efectivo el uso de materiales de aporte tipo E 309 y E 312. Estos electrodos se ubican estratégicamente en una zona del diagrama de Schaeffler donde el riesgo de fisuras y otros defectos es mínimo. Son la opción preferida para lo que se denomina comúnmente uniones disímiles a blanco y negro, haciendo referencia a la combinación de acero inoxidable (blanco) y acero al carbono (negro).
¿Qué son los electrodos de soldadura de acero al carbono a acero inoxidable?
Los electrodos de soldadura de acero al carbono a acero inoxidable son consumibles diseñados específicamente para crear uniones robustas y metalúrgicamente compatibles entre estos dos tipos de metales. A diferencia de los electrodos estándar, que están formulados para soldar metales de composición similar, estos electrodos especiales (como los tipos E309 o E312) contienen una composición química balanceada de cromo, níquel y otros elementos de aleación que les permite compensar las diferencias metalúrgicas entre el acero al carbono y el acero inoxidable. Su objetivo es formar un cordón de soldadura con una microestructura y propiedades que minimicen la formación de fases frágiles y fisuras, asegurando la integridad de la unión a largo plazo. Son la clave para superar los desafíos inherentes a la unión de materiales con propiedades tan únicas.
Preguntas Frecuentes (FAQ)
¿Por qué es tan importante el diagrama de Schaeffler en la soldadura de metales disímiles?
El diagrama de Schaeffler es crucial porque permite predecir la microestructura del cordón de soldadura (como la cantidad de austenita y ferrita) y, lo más importante, identificar zonas de riesgo donde pueden aparecer defectos como fisuración en caliente, fragilidad por fase sigma, crecimiento de grano o fisuración por temple. Esto permite seleccionar el material de aporte adecuado y planificar medidas preventivas.
¿Qué significa el término "dilución" en el contexto de la soldadura?
La dilución se refiere al porcentaje del metal base que se funde y se mezcla con el material de aporte para formar el cordón de soldadura. Es un factor crítico porque la composición final del cordón será una mezcla de ambos. Una alta dilución significa que el metal base tiene una mayor influencia en la química final del cordón, mientras que una baja dilución indica que el material de aporte es el componente predominante.
¿Cómo se pueden evitar los defectos en la soldadura de metales disímiles si el punto cae en una zona de riesgo?
Si el análisis con el diagrama de Schaeffler indica un riesgo, se pueden tomar medidas como el precalentamiento de las piezas antes de soldar para reducir el choque térmico y la velocidad de enfriamiento. También se pueden aplicar enfriamientos lentos controlados o tratamientos térmicos post-soldadura para mejorar la microestructura y aliviar tensiones residuales. La elección del material de aporte correcto es la primera línea de defensa.
¿Puedo soldar cualquier acero al carbono con cualquier acero inoxidable?
No, no se pueden soldar indiscriminadamente. Aunque es posible unir la mayoría de los aceros al carbono con aceros inoxidables austeníticos, la clave está en el análisis metalúrgico previo. La elección del material de aporte (como los tipos E309 o E312), la comprensión de la dilución y el uso del diagrama de Schaeffler son esenciales para asegurar una unión de calidad y evitar problemas futuros. Ignorar estos pasos puede llevar a uniones frágiles o propensas a fisuras.
Conclusión
La soldadura de metales disímiles, especialmente entre aceros al carbono y aceros inoxidables, es un proceso que exige un conocimiento profundo de la metalurgia y el uso de herramientas analíticas precisas. La aplicación de fórmulas como el Carbono Equivalente, el Níquel Equivalente y el Cromo Equivalente, en conjunto con el indispensable diagrama de Schaeffler, permite a los profesionales de la soldadura predecir la microestructura del cordón, anticipar posibles defectos y seleccionar el material de aporte más adecuado. La correcta gestión de la dilución del proceso de soldadura es el eslabón final que asegura que la composición del metal depositado cumpla con los requisitos de ingeniería. Dominar estas técnicas no solo garantiza la calidad y la integridad de las uniones soldadas, sino que también contribuye a la seguridad y durabilidad de las estructuras en las que se aplican. Es la diferencia entre una unión que perdura y una que falla prematuramente, destacando la importancia crítica de la planificación y el conocimiento en cada cordón de soldadura.
Si quieres conocer otros artículos parecidos a Calculando la Estructura de Cordones de Soldadura puedes visitar la categoría Soldadura.